
Varför har belagda vävar olika tjocklek
Nov 02, 2026
Lämna ett meddelande
Belagda vävband används ofta i hundhalsband, hundkoppel, utomhusutrustning, väskband och andra produkter som kräver flexibla och hållbara remmaterial. För importörer, grossister och produkttillverkare är konsekvent tjocklek en viktig del av produktkvaliteten.
Vissa köpare kan dock upptäcka att belagda band från samma rulle inte har exakt samma tjocklek vid varje mätpunkt.
Varför händer detta? Är det relaterat till beläggningsprocessen, basväven eller produktionsförhållandena?
Att förstå de möjliga orsakerna hjälper köpare att kommunicera mer exakta specifikationer och hjälper tillverkare att identifiera var produktionsjusteringar kan behövas.
Variationer i Base Webbing
Basbandet är grunden för PVC- eller TPU-belagda band. Innan beläggningen börjar har polyester- eller nylonsubstratet redan sin egen tjocklek, densitet och strukturella egenskaper.
Även relativt små variationer i grundmaterialet kan påverka den slutliga tjockleken efter beläggning.
Flera faktorer kan bidra:
Skillnader i garntjocklek eller densitet.
Variationer i vävspänning.
Förändringar i tjockleken på bastyget.
Ojämn struktur över bandbredden.
Till exempel, om substratet är något tjockare i en sektion, kan det färdiga belagda bandet också bli tjockare i det området.
Tillverkningsövervägande:Att kontrollera basbandet före beläggning kan hjälpa till att identifiera materialvariationer innan de påverkar den färdiga produkten.
Ojämn beläggning under extrudering
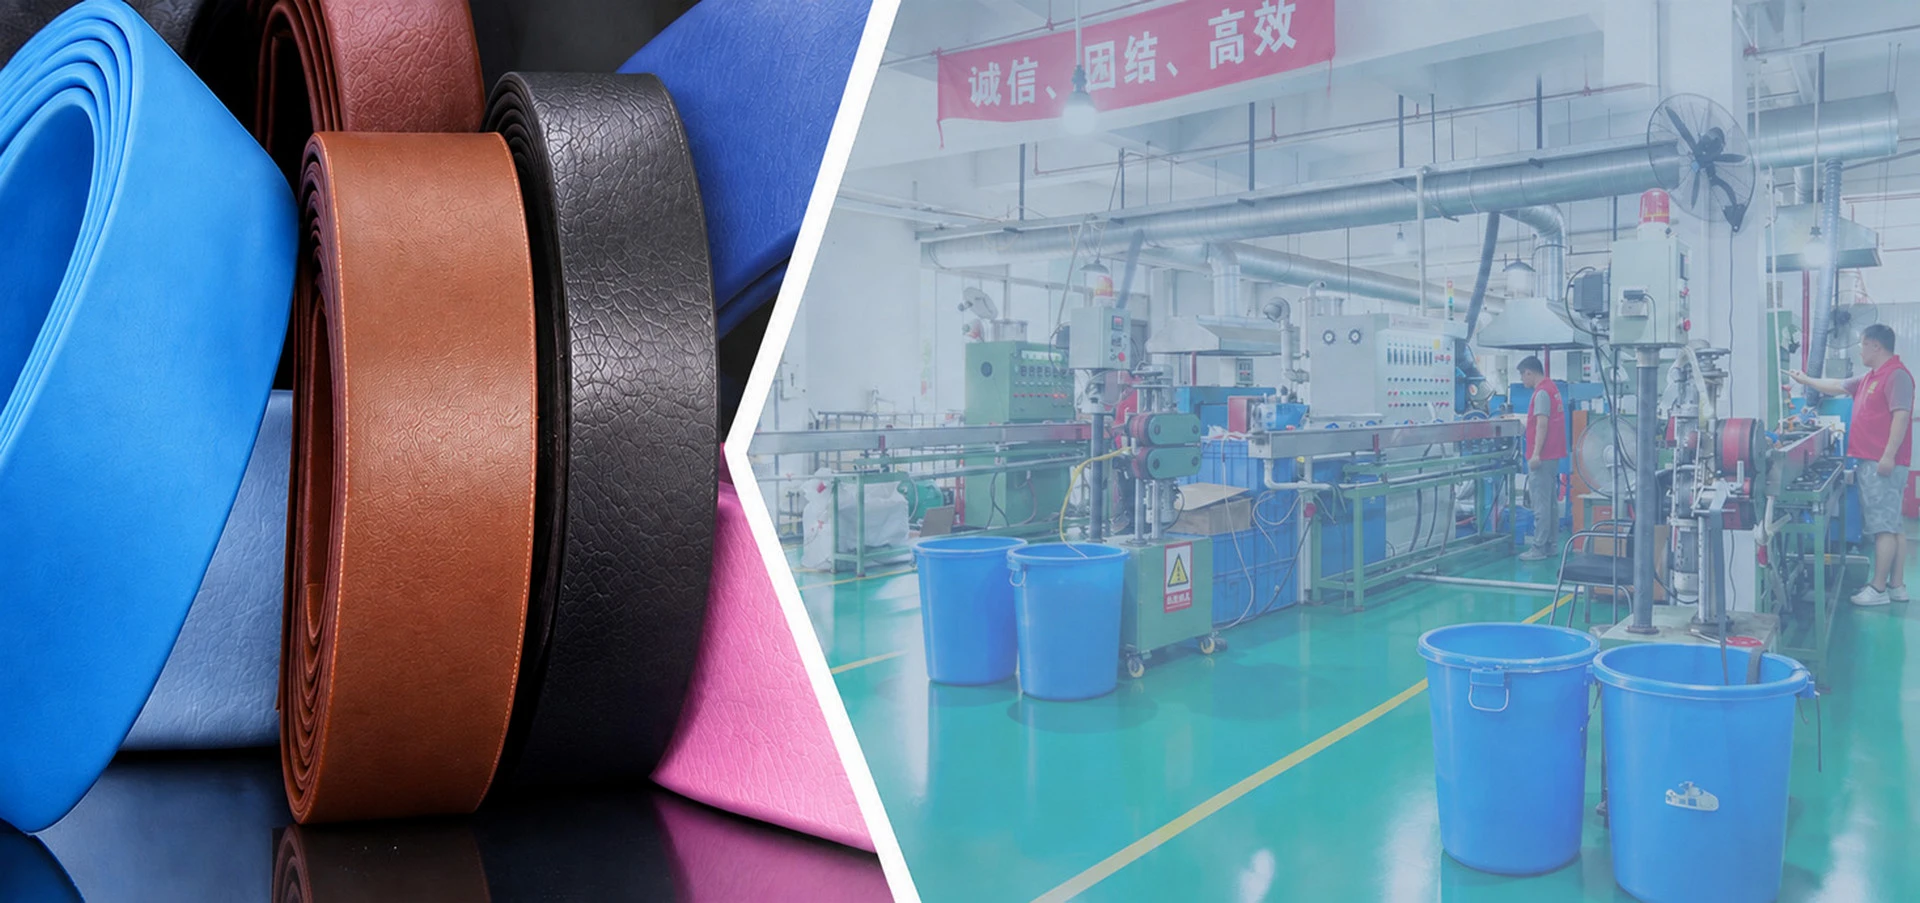
Extruderingsbeläggningsprocessen applicerar smält PVC eller TPU på basbandet. Beläggningen måste fördelas konsekvent för att uppnå önskade färdiga dimensioner.
Om beläggningsfördelningen ändras under produktionen kan det färdiga bandet uppvisa tjockleksskillnader.
Möjliga bidragande faktorer inkluderar:
Justeringar av munstycksgap eller beläggningshuvud.
Ojämnt materialflöde.
Förändringar i extruderingstrycket.
Variationer i produktionshastighet.
Inkonsekvent placering av basbandet.
Till exempel, om beläggningen inte är jämnt fördelad över bandbredden, kan mitten och kanterna ha olika tjocklek.
Dessa variationer kan påverka inte bara de slutliga dimensionerna utan även utseendet och flexibiliteten hos det färdiga materialet.
Tillverkningsövervägande:Övervakning av beläggningsfördelning och bibehållande av stabila extruderingsförhållanden är viktiga steg för att kontrollera tjocklekens konsistens.

Förändringar i produktionstemperatur och materialflöde
Temperaturen är en annan faktor som kan påverka extruderingsbeläggningen.
PVC och TPU har olika bearbetningsegenskaper. Deras materialflödesbeteende beror på formuleringen och bearbetningsförhållandena.
Om bearbetningstemperaturen eller materialförhållandena är instabila kan det hända att beläggningen inte flyter konsekvent.
Potentiella resultat inkluderar:
Ojämn beläggningsfördelning.
Förändringar i ytans utseende.
Lokala tjockleksvariationer.
Skillnader i det färdiga materialets flexibilitet.
Temperaturen ensam bestämmer inte beläggningens tjocklek. Det bör utvärderas tillsammans med materialsammansättning, extruderingstryck, produktionshastighet och utrustningsförhållanden.
Tillverkningsövervägande:Produktionsparametrar bör fastställas för det specifika materialet och produktspecifikationen snarare än att tillämpa identiska inställningar för varje formulering

Produktionshastighet och nätspänning
Förflyttningen av basbandet genom beläggningslinjen påverkar också konsistensen hos det färdiga materialet.
Om bandet rör sig med en instabil hastighet eller upplever inkonsekvent spänning, kan beläggningsfördelningen förändras.
Till exempel:
Överdriven spänning kan påverka underlagets position och dimensionsstabilitet.
Instabil matning kan orsaka fluktuationer under beläggning.
Förändringar i linjehastighet kan påverka beläggningens beteende och kylningsförhållanden.
Dessa faktorer kan bidra till tjockleksskillnader längs en rulles längd.
Tillverkningsövervägande:Stabil matning, vävinriktning, spänningskontroll och koordinerad produktionshastighet hjälper till att förbättra dimensionskonsistensen.
Kylning och slutliga produktvillkor
Efter beläggning måste materialet svalna och stabiliseras innan det lindas.
Kylförhållanden kan påverka de slutliga dimensionerna och ytegenskaperna hos belagda väv.
Om kylningen är ojämn eller materialet mäts innan det har stabiliserats kan avläsningarna skilja sig.
En annan fråga är mättrycket.
Belagd väv är flexibel och för högt tryck från en tjockleksmätare kan komprimera materialet och ge en lägre avläsning.
Av denna anledning bör köpare och tillverkare använda konsekventa mätförhållanden när de jämför prover.
Hur kan tillverkare kontrollera tjocklekskonsistens?
Att kontrollera tjockleken kräver mer än att kontrollera den färdiga produkten i slutet av produktionen.
Ett systematiskt tillvägagångssätt bör omfatta flera steg.
| Produktionsstadiet | Rekommenderad kontroll |
|---|---|
| Basmaterialinspektion | Kontrollera underlagets tjocklek och strukturella konsistens |
| Extrudering inställning | Bekräfta lämpliga utrustningsinställningar och beläggningsfördelning |
| Produktionsövervakning | Övervaka materialmatning, inriktning, hastighet och processstabilitet |
| Kyl | Kontrollera att det färdiga materialet har stabiliserats |
| Slutbesiktning | Mät tjockleken vid definierade positioner och intervall |
| Rullinspektion | Jämför avläsningar från olika delar av rullen |
Inspektionsplanen bör återspegla produktens avsedda användning och överenskomna specifikationer.
Till exempel kan belagda vävband som används för hundhalsband och koppel kräva konsekventa färdiga dimensioner för att stödja klippning, sömnad, hårdvaruinstallation och montering.
En tillverkare bör också föra inspektionsprotokoll så att oväntade variationer kan undersökas snarare än att endast förlita sig på visuell bedömning.
Vad bör köpare inkludera i en specifikation för belagd vävstjocklek?
När du lägger en bulkorder bör köpare undvika att ange tjocklek utan att förklara hur den kommer att mätas.
En användbar specifikation bör innehålla:
1. Mål färdig tjocklek
Ange den totala tjockleken på det belagda bandet, inte bara bastygets tjocklek.
2. Acceptabel tolerans
Kom överens om det tillåtna tjockleksintervallet med tillverkaren före massproduktion. Det finns ingen enskild tolerans som är lämplig för varje applicering av belagd väv.
3. Mätmetod
Bekräfta mätinstrumentet och mättrycket, speciellt när du testar flexibla material.
4. Mätpositioner
Definiera om mätningar ska tas över bredden, längs rullens längd eller på båda platserna.
5. Provgodkännande
Bekräfta tjockleken på det godkända provet och använd det som referens för efterföljande produktion.
Dessa detaljer hjälper till att minska missförstånd mellan köpare och tillverkare vid bulkköp.
Varför tjocklekskonsistens är viktig i färdiga produkter
Tjockleksvariation är inte bara en dimensionsfråga. Det kan påverka hur belagda väv fungerar under produkttillverkning och användning.
För tillverkare av husdjursprodukter kan skillnader i tjocklek påverka:
Sy- och monteringsvillkor.
Kompatibilitet med spännen och annan hårdvara.
Det färdiga utseendet på kragar och koppel.
Produktflexibilitet och hantering.
Överensstämmelse mellan produktionssatser.
För andra applikationer kan tjocklekskraven bero på belastningsförhållanden, installationsutrymme, böjningskrav och utformningen av den färdiga produkten.
Den lämpliga tjockleken bör därför bestämmas av den faktiska applikationen snarare än att väljas endast genom att jämföra materialprover.
Slutsats
Olika tjockleksavläsningar över samma rulle av belagd väv kan vara resultatet av variationer i bassubstratet, extruderingsbeläggningsförhållanden, materialflöde, vävspänning, kylning eller mätmetoder.
För tillverkare är nyckeln att identifiera var variationen uppstår och upprätta lämpliga kontroller genom hela produktionen.
För köpare kan tydligt definierade tjockleksspecifikationer, mätmetoder och acceptanstoleranser hjälpa till att minska kvalitetstvister och förbättra enhetligheten i bulkorder.
På GH Material stödjer vår erfarenhet av tillverkning av PVC och TPU-belagda vävband diskussioner om materialspecifikationer, produktionskrav och anpassade vävtillämpningar. Vi arbetar med B2B-köpare för att förstå deras produktkrav och utvärdera lämpliga belagda webbinglösningar.
Letar du efter PVC- eller TPU-belagda väv för ditt nästa produktprojekt? Kontakta GH Material för att diskutera önskad bredd, tjocklek, färg och applikation.